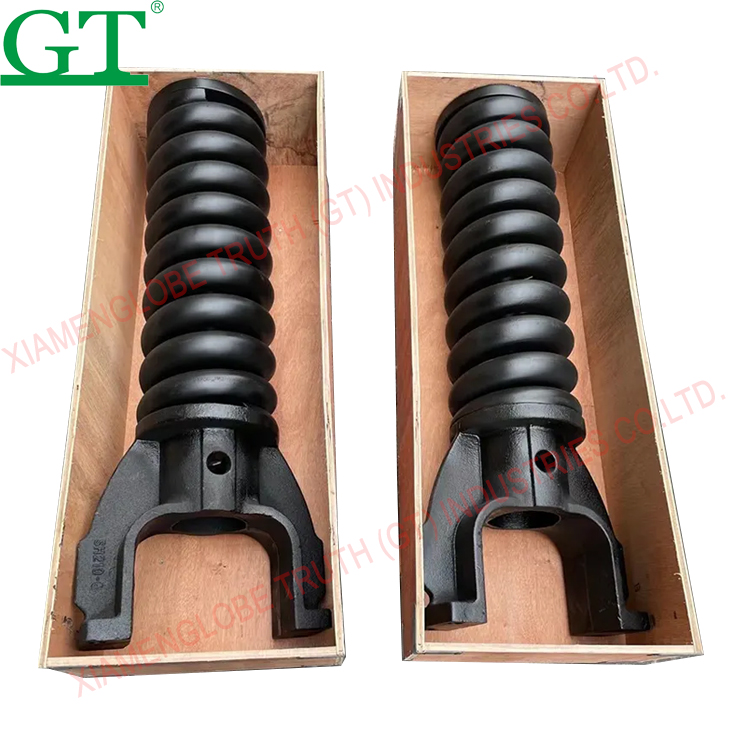
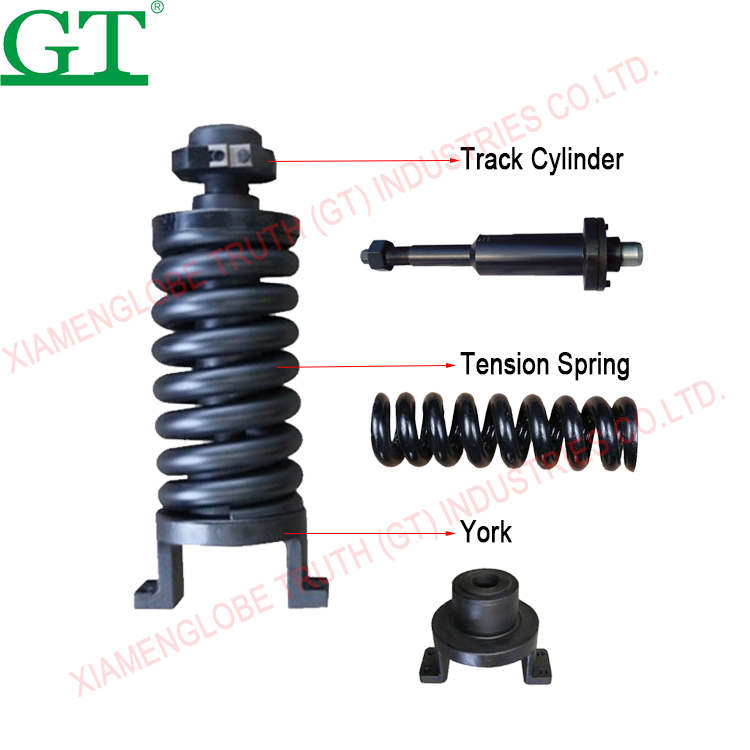
Onderstel van een graafmachine/bulldozer – Cilinderassemblage voor het afstellen van de rupsbanden

| Productdetails | |
| Beschrijving: | Veerterugslagmechanisme voor rupsbandversteller voor graafmachine/bulldozer onderstel |
| Plaats van herkomst: | China |
| Merknaam: | PT'ZM |
| Modelnummer | |
| Prijs: | Onderhandelen |
| Verpakkingsdetails: | Begassing van zeewaardige verpakkingen |
| Levertijd: | 7-30 dagen |
| Betalingstermijn: | L/CT/T |
| Prijsvoorwaarde: | FOB/ CIF/ CFR |
| Minimale bestelhoeveelheid: | 1 stuk |
| Leveringscapaciteit: | 10.000 stuks/maand |
| Materiaal: | 60Si2Mn /45# /QT450-10 |
| Techniek: | Smeden |
| Finish: | Zacht |
| Hardheid: | HRC45-55 |
| Kwaliteit: | zware, hoogwaardige mijnbouwactiviteiten |
| Garantieperiode: | 24 maanden |
| Klantenservice na aankoop: | Technische video-ondersteuning, online ondersteuning |
| Kleur: | Zwart of klant vereist |
| Sollicitatie: | Bulldozer en rupsgraafmachine |
- Fabricage van compressiespiraalveren met koudgetrokken verenstaaldraad
Bij draaibankveren moet na het productieproces de veer worden doorgesneden om meerdere aan elkaar gekoppelde veren tot één enkele veer te scheiden. Voor sommige belangrijke veren kan een classificatieproces voor de werkstukhoogte worden toegevoegd vóór het slijpen van het eindvlak om de slijpkwaliteit te garanderen. Het slijpproces kan ook worden onderverdeeld in grof slijpen en fijn slijpen, waarbij na het grof slijpen ontbramen of afschuinen kan worden uitgevoerd.
- Fabricage van rekspiraalveren met koudgetrokken verenstaaldraad
De productie van een rekbare spiraalveer kan voor sommige gangbare sluitingen in één keer worden voltooid tijdens het wikkelproces met behulp van een speciale automatische veerwikkelmachine. Het is belangrijk om te weten dat het spanningsontlastende temperproces na het wikkelen dient om de restspanning die tijdens het wikkelen is ontstaan te elimineren, terwijl het temperproces na het maken van de haakring dient om de interne spanning die tijdens het maken van de haakring is ontstaan te elimineren. Hoewel beide processen de functie hebben om interne spanning te elimineren, kunnen ze niet in één proces worden gecombineerd, omdat het eerste temperproces dient om de relatieve positioneringsnauwkeurigheid van de sluiting te garanderen. Bovendien mag de verwarmingstemperatuur van het latere temperproces niet hoger zijn dan die van het voorgaande temperproces.
- Fabricage van torsieveren met koudgetrokken verenstaaldraad
Net als bij trekveren wordt voor de productie van torsieveren een speciale automatische veerwikkelmachine gebruikt. Voor sommige standaard torsiearmen kan dit proces in één keer worden voltooid. Er zijn twee gangbare productieprocessen voor torsieveren. Het eerste proces bestaat uit het eerst op een bepaalde lengte snijden van het materiaal, gevolgd door het rollen van de veer en andere bewerkingen, zoals bij de productie van een dubbele torsieveer. Het tweede proces is vergelijkbaar met dat van trekveren, maar verschilt hierin: bij trekveren wordt de haakring gebruikt, terwijl bij torsieveren de torsiearm wordt gemaakt. Omdat de restspanning tegengesteld is aan de werkspanning, wordt het temperen vaak overgeslagen om de piekwaarde van de werkspanning te verlagen. Temperen kan echter de korrelstructuur van het veermateriaal stabiliseren en de vervorming van de torsiearm door botsingen tijdens transport verminderen. Voor sommige speciale torsieveren wordt ook een speciale torsiebehandeling toegepast.
- Spiraalveer gemaakt van verenstaaldraad, geleverd in gegloeide toestand.
De gegloeide gelegeerde verenstaaldraad wordt voornamelijk gebruikt voor de productie van drukspiraalveren. Het productieproces verschilt van het hierboven beschreven proces. Na het vormen wordt de draad voornamelijk gehard en getemperd, en bij de productie van het uiteinde van de veer genormaliseerd. De overige processen zijn in principe hetzelfde.
- Technologisch proces van het produceren van een grote warmgespiraliseerde veer
Een veer met een materiaaldiameter groter dan 12 mm wordt vaak een dikke veer genoemd en wordt meestal gemaakt door middel van warmvormen. Een warmgewalste spiraalveer is in principe een drukveer. Warmgewalste spiraalveren zijn allemaal kernveren. Bij een conische drukveer is het lastig om de spoed tijdens het wikkelen te optimaliseren, waardoor het optimaliseren van de spoed tijdens het kalibratieproces noodzakelijk is. Bovendien moet het correctieproces nauwkeurig en snel verlopen om de juiste afkoeltemperatuur te garanderen. Anders moet de veer tijdens het afkoelen opnieuw worden verhit. Om de vermoeiingslevensduur van warmgewalste spiraalveren te verbeteren, moet, indien mogelijk, shotpeening worden toegepast.
Het gebruiksmodel heeft betrekking op een nieuwe spancilinder die wordt gebruikt in een spaninrichting van een graafmachine.
Een apparaat dat wordt toegepast op een graafmachine met een strakke oliecilinder van het nieuwe type, waarbij de zuigerstang in het cilinderblok is geplaatst, met aan het laterale uiteinde van het cilinderlichaam een oliegat dat doorloopt naar de binnenkant van de zuigerstang. Aan de ingang van het oliegat bevindt zich een kleine oliebeker, die is voorzien van een smeernippel. De cilinderschroef bevindt zich in de buitenwand van het cilinderlichaam. Het binnenste uiteinde van de schroef is verbonden met het uiteinde van de zuigerstang en de verbinding tussen de schroef en de zuigerstang is voorzien van een afdichtring. Deze afdichtring is aangebracht aan de onderkant van het cilinderlichaam. Het onderste uiteinde van de buitenwand van de zuigerstang en de binnenwand van het cilinderlichaam zijn voorzien van een geleidingsbus, een oliekeerring en een borgring. Het buitenste uiteinde van de schroef is vastgezet met een moer, die aan de buitenzijde van de moer is voorzien van een stopafdichting. Dit model heeft de voordelen van een nieuwe structuur, een regelmatige vorm, een wetenschappelijkere structuurcombinatie, geavanceerdere technologie, standaardmaterialen, hoge sterkte, stabielere kwaliteit, robuustheid en duurzaamheid, en een langere levensduur.
| Productdetails | |
| Beschrijving: | Veerterugslagmechanisme voor rupsbandversteller voor graafmachine/bulldozer onderstel |
| Plaats van herkomst: | China |
| Prijs: | Onderhandelen |
| Verpakkingsdetails: | Begassing van zeewaardige verpakkingen |
| Levertijd: | 7-30 dagen |
| Betalingstermijn: | L/CT/T |
| Prijsvoorwaarde: | FOB/ CIF/ CFR |
| Minimale bestelhoeveelheid: | 1 stuk |
| Leveringscapaciteit: | 10.000 stuks/maand |
| Materiaal: | 60Si2Mn /45# /QT450-10 |
| Techniek: | Smeden |
| Finish: | Zacht |
| Hardheid: | HRC45-55 |
| Kwaliteit: | zware, hoogwaardige mijnbouwactiviteiten |
| Garantieperiode: | 24 maanden |
| Klantenservice na aankoop: | Technische video-ondersteuning, online ondersteuning |
| Kleur: | Zwart of klant vereist |
| Sollicitatie: | Bulldozer en rupsgraafmachine |