| Item | Smeden | Gieten |
| Proces | Smeden is een proces waarbij een smeedmachine wordt gebruikt om een metalen werkstuk plastisch te vervormen, met als doel bepaalde mechanische eigenschappen, vorm en afmetingen te verkrijgen. Door te smeden kunnen de gietfouten die tijdens het smeltproces in het metaal voorkomen, worden geëlimineerd, de microstructuur worden geoptimaliseerd en de metaalvloei behouden blijven. Hierdoor zijn de mechanische eigenschappen van gesmeed materiaal over het algemeen beter dan die van gegoten materiaal. De meeste belangrijke machineonderdelen die aan hoge belastingen en zware werkomstandigheden worden blootgesteld, worden gesmeed. | Gieten is een proces waarbij vloeibaar metaal in een gietvorm wordt gegoten, waarna het afkoelt en stolt om de gewenste onderdelen te verkrijgen. |
| Materiaal | Voor het smeden van staal wordt veel gebruik gemaakt van rondstaal en vierkantstaal. Daarnaast zijn er koolstofstaal, gelegeerd staal, roestvrij staal en enkele non-ferrometalen, die voornamelijk worden toegepast in de lucht- en ruimtevaart en de precisie-industrie. | Bij het gieten worden doorgaans grijs gietijzer, decibel gietijzer, smeedijzer en gietstaal gebruikt. Veelvoorkomende non-ferrometalen voor het gieten zijn onder andere messing, tinbrons, wuxibrons en aluminiumlegeringen. | Onder gelijke omstandigheden presteert gesmeed metaal beter qua mechanische eigenschappen, terwijl gegoten metaal superieur is qua vormbaarheid. |
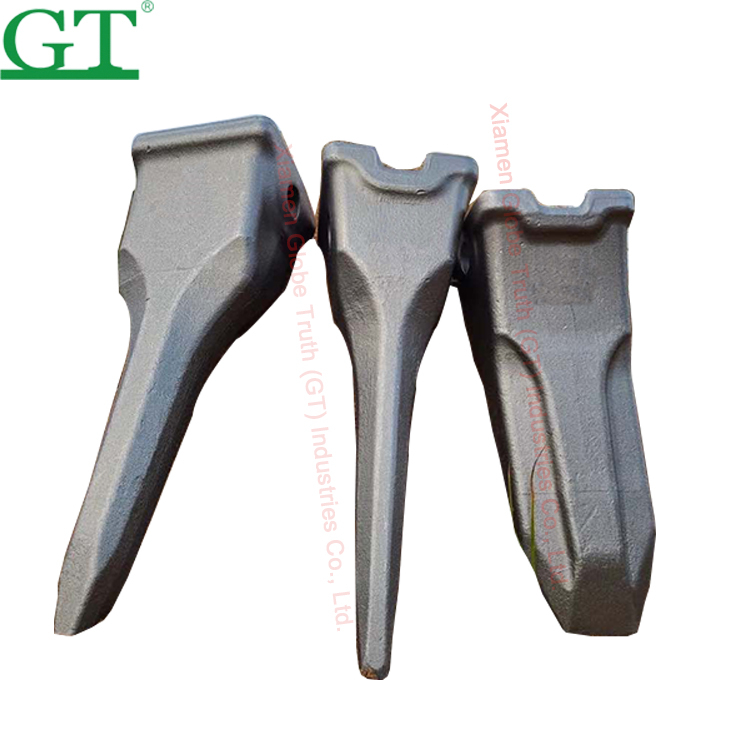
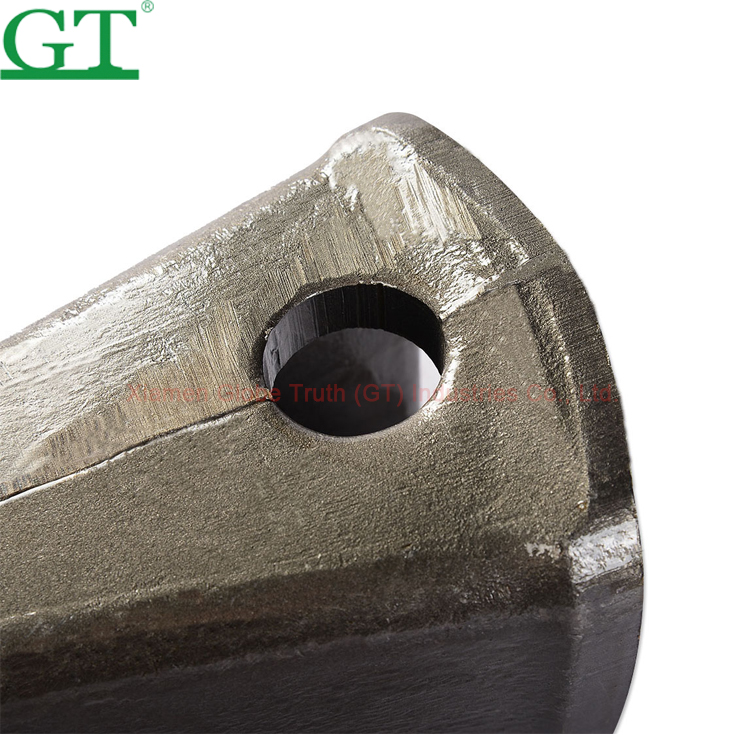
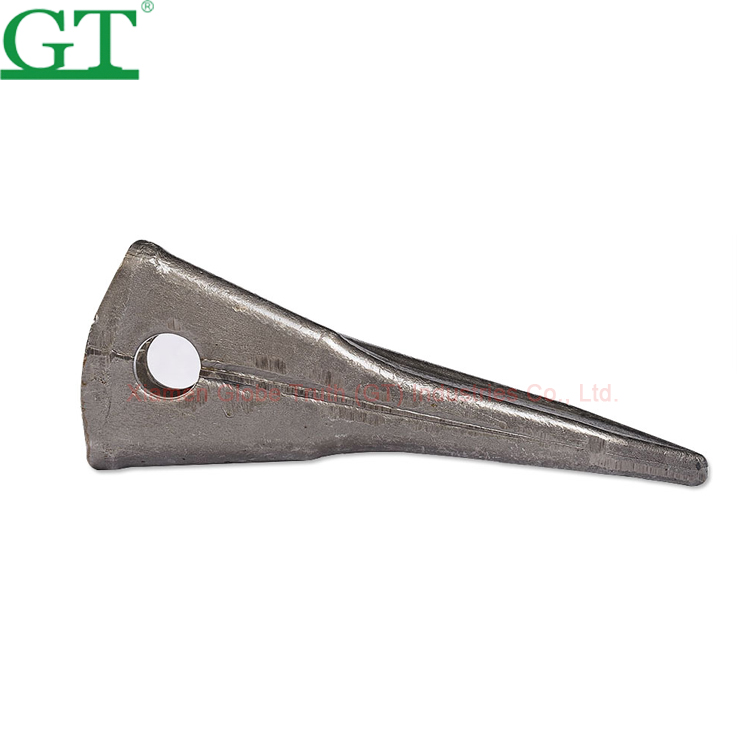
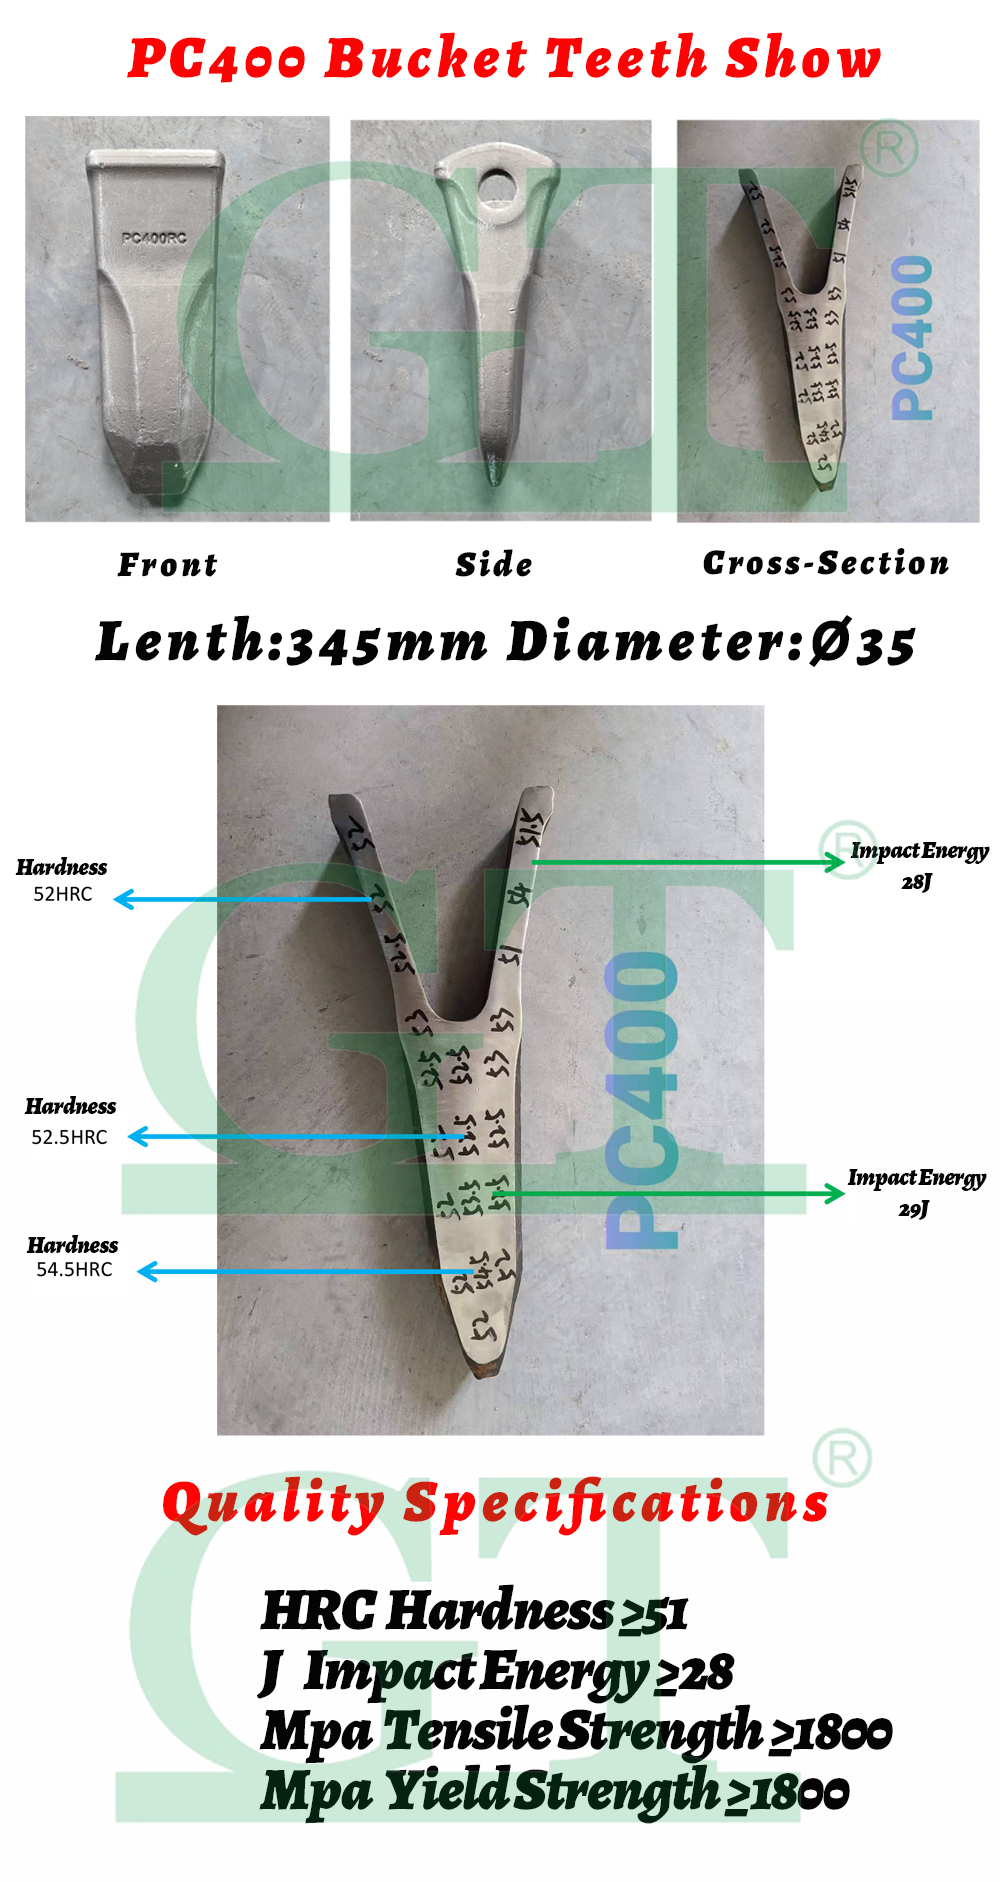
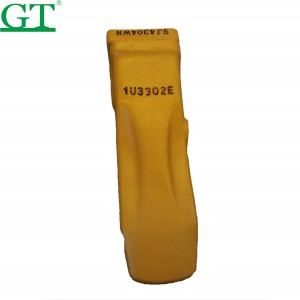
| Uiterlijk | De oxidatiereactie van het smeedstaal tijdens het hogetemperatuurproces veroorzaakt lichte kylin-korrels op het oppervlak van de gesmede baktanden. Omdat het smeden door middel van een mal gebeurt, zal er na het verwijderen van de uitsparing in de mal een scheidingslijn in de gesmede baktanden ontstaan. | Op het oppervlak van de tanden van de werpemmer zijn zandsporen en gietresten te zien. |
| Mechanische eigenschappen | Het smeedproces garandeert de continuïteit van de metaalvezels en zorgt voor een volledige metaalstroom, waardoor goede mechanische eigenschappen en een lange levensduur van de bak tanden worden gewaarborgd, iets wat bij het gietproces onvergelijkbaar is. | Vergeleken met gegoten onderdelen kunnen de structuur en mechanische eigenschappen van metaal na smeden worden verbeterd. Door thermische vervorming van het gietstuk veranderen de oorspronkelijke grove kristallen en kolomvormige korrels in fijnere korrels en een uniforme, isometrische herkristallisatie. Hierdoor worden de oorspronkelijke segregatie, osteoporose, poreuze slakinsluitingen en andere compacten in het gietstuk dichter bij elkaar gebracht, wat de plasticiteit en mechanische eigenschappen van het metaal verbetert.
Smeden is het verkrijgen van de gewenste vorm door het metaal door middel van plastische vervorming te persen, meestal met een hamer of door middel van druk. Het smeedproces zorgt voor een fijne korrelstructuur en verbetert de fysische eigenschappen van het metaal. In de praktijk kan een goed ontwerp garanderen dat de korrels in de richting van de hoofdspanning stromen. Gieten daarentegen is het verkrijgen van metalen objecten door middel van diverse gietmethoden. Dit houdt in dat vloeibaar metaal in een voorbereide mal wordt gegoten om een bepaalde vorm, afmeting en eigenschappen te verkrijgen, bijvoorbeeld door smelten, gieten, spuitgieten of andere gietmethoden. Na afkoeling, reiniging en een laatste bewerking wordt het object uit de mal gehaald. |